Saturday, May 21, 2016

Materi Minggu 12 & 13, Semester IV -Proses permesinan

1. Proses Vacuum Forming 

Vacuum forming merupakan proses pembentukan produk dari plastik dengan bahan baku berupa plastik lembaran. Setelah masuk ke dalam mesin, tahap pertama adalah pemanasan material lembaran plastik sehingga menjadi lunak dan mudah dibentuk, pada tahap ke-2 material berada di atas cetakan pembentuk lalu ditarik menggunakan tekanan udara (vacuum suction) sehingga menempel dan terbentuk sesuai cetakan, tahap berikutnya adalah "trimming" (pemotongan) produk dari lembaran plastiknya.

2. Proses Ekstrusi 

Untuk produk-produk yang mempunyai bentuk seragam dan ukuran panjang seperti pipa, pembuatannya menggunakan proses ekstrusi. Pada proses ini bahan baku dicairkan dan di dorong/ ditarik melewati cetakan sepanjang kebutuhan/ kemampuan mesin. Bahan baku untuk proses ini bisa berupa plastik atau alumunium.

3. CNC


CNC biasa digunakan untuk pembuatan produk yang presisi dan bentuk yang rumit, Namun seiring pesatnya perkembangan industri permesinan di China sekarang sudah banyak ditemukan mesin CNC dengan harga murah sehingga sudah mulai menjadi proses permesinan umum.
Video di atas adalah mesin CNC tercanggih dengan 5 axis perputaran, belum banyak industri yang menggunakan mesin ini di Indonesia. 


Download atau tonton video, tulis komentar di kolom bawah sebagai absensi.
Materi ini merupakan salah satu bahan uji UAS.

Tugas Gambar Mesin (21-22 Mei 2016/ Smt II & IV)


Tugas :
1. Jelaskan fungsi dari part No.7 dan no.42
2. Buatkanlah gambar ragum ini, ukuran dikira-kira saja yang penting terlihat proposional dan mendekati gambar contoh.

Dikumpukan tanggal 29 Mei 2016

Friday, May 13, 2016

Tugas Gambar Mesin 14-15 May 2016

Tugas Gambar Mesin


Dikumpulkan tanggal 21  (Semester IV) & 22 (Semester II) May 2016

Tuesday, March 29, 2016

Metrologi dalam kehidupan sehari2 - Smt VI

Perhatikan video pada link berikut :  https://www.youtube.com/watch?v=ud_bMEIQlQU

Tugas :
Sebutkan apa saja aktifitas Metrologi / pengukuran yang ada dalam kehidupan sehari-hari menurut video diatas.
Dikumpulkan tanggal 5 April 2016.

Sunday, March 27, 2016

Proses Bubut / Proses permesinan Smt.IV

PROSES BUBUT

Ukuran Mesin bubut dinyatakan dalam diameter benda kerja yang dapat diputar, sehingga sebuah mesin bubut 400 mm mempunyai arti mesin bisa mengerjakan benda kerja sampai diameter 400 mm. Ukuran kedua yang diperlukan dari sebuah mesin bubut adalah panjang benda kerja. Beberapa pabrik menyatakan dalam panjang maksimum benda kerja diantara kedua pusat mesin bubut, sedangkan sebagaian pabrik lain menyatakan dalam panjang bangku.

Ada beberapa variasi dalam jenis mesin bubut dan variasi dalam desainnya tersebut tergantung pada jenis produksi atau jenis benda kerja.

Pembubut Kecepatan (speed lathe) adalah mesin bubut yang mempunyai konstruksi sederhana dan terdiri dari bangku, kepala tetap, ekor tetap dan peluncur yang dapat distel untuk mendukung pahat. Digunakan untuk pemahatan tangan dan kerja ringan maka bubut dioperasikan pada kecepatan tinggi. Mesin jenis ini biasanya dipakai untuk membubut kayu, atau untuk membuat pusat pada silinder logam sebelum dikerjakan lebih lanjut oleh mesin bubut mesin.

Pembubut mesin. Mendapatkan namanya dari mesin bubut pertama /lama yang digerakkan oleh mesin setelah sebelumnya digerakkan dengan sabuk atas (overhead belt). Yang membedakannya dari bubut kecepatan adalah tambahan untuk pengendalian kecepatan spindel dan untuk penyanggaan dan pengendalian hantaran pahat tetap. Kepala tetap dilengkapi dengan puli kerucut empat tingkat yang menyediakan empat kisaran kecepatan spindel jika dihubungkan ke poros motor. Sebagai tambahan mesin ini dilengkapi dengan roda gigi belakang yang bila dihubungkan dengan puli kerucut akan memberikan tambahan empat variasi kecepatan.

Pembubut bangku adalah mesin bubut kecil yang terpasang pada bangku kerja. Disainnya mempunyai kesamaan dengan mesin bubut kecepatan atau mesin hanya berbeda dalam ukuran dan pemasangannya. Dibuat untuk benda kecil dan mempunyai kapasitas ayunan maksimum sebesar 250 mm pada pelat muka.

Pembubut Ruang Perkakas adalah mesin bubut untuk pembuatan perkakas kecil, alat ukur, die dan komponen presisi lainnya. Mesin ini dilengkapi dengan segala perlengkapan yang diperlukan untuk membuat pekerjaan perkakas yang teliti.


Operasi pada mesin bubut ada beraneka ragam :
• pembubutan
• pengeboran
• pengerjaan tepi
• penguliran
• pembubutan tirus
• Penggurdian
• Meluaskan lubang


Mesin Bubut Turet
Mesin bubut turet memiliki ciri khusus yang terutama disesuaikan untuk kebutuhan mesin produksi.
Keahlian pekerja disesuaikan pada mesin ini sehingga operator yang kurang pengalaman bisa menghasilkan komponen yang sejenis. Karakteristik utama kelompok mesin ini adalah bahwa pahat/perkakas bisa distel untuk operasi berurutan. Walaupun tenaga skill/terlatih diperlukan untuk menyetel perkakas dengan benar, namun setelah itu untuk mengoperasikannya bisa dilakukan oleh tenaga tidak terlatih.


 Tugas :
1. Di atas telah di sebutkan bahwa ada 7 macam operasi/proses yang bisa dilakukan pada mesin bubut, cari penjelasan dari macam2 operasi tersebut.
2. Jelaskan perbedaan proses bubut biasa (pembubutan mesin) dengan proses bubut turet.

Tugas dikumpulkan : 3 April 2016

Friday, March 25, 2016

Potongan dan Irisan Gb. Mesin Smt II & IV

Materi ini tentang potongan dan irisan pada gambar kerja, sehingga kita bisa mengetahui dan melihat bagian dalam dari produk yang kita rancang dimana secara aktual tidak bisa terlihat.

Materi kuliah dapat di lihat disini : https://www.scribd.com/doc/305924210/UMSB-potongan-irisan

Kerjakan tugas yang ada di halaman 7, soal dan jawaban digambar di kertas A4, 1 soal dibuat sebesar 1/2 kertas A 4, sehingga saat dikumpul nanti akan ada 3 lembar kertas jawaban A4. Ukuran tidak harus presisi, diperkirakan saja.

Tugas dikumpulkan pada tanggal 2 (smt IV) dan tanggal 3 (smt II).

Tuesday, March 15, 2016

Micrometer luar - Metrologi Smt VI


Bismillahirrahmanirrahim.

Berikut adalah link tentang pengukuran menggunakan Micrometer luar :

https://www.youtube.com/watch?v=SfoakFlenrA&index=2&list=PL8qyoRIwoKojAE8OI3Z-ppXHBCYpTKA6r

Silahkan simak video pada link di atas dan jawab pertanyaan pada tugas di awah.

Tugas :
1. Berapa ketelitian yang dapat dihasilkan oleh Micrometer.
2. Jelaskan cara mengukur dan membaca hasil pengukuran diameter luar dengan menggunakan Micrometer.


Tugas ditulis tangan dan dikumpulkan pada tanggal 29 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Sunday, March 13, 2016

GURDI (DRILLING) Proses Permesinan Smt-IV

BAB II
GURDI (DRILLING)

Gurdi atau drilling adalah proses pemesinan yang paling sederhana diantara proses pemesinan yang lain namun 75% dari proses pemotongan material menggunakan proses ini.
Biasanya di bengkel atau workshop proses ini dinamakan proses bor, walaupun istilah ini sebenarnya kurang tepat. Proses gurdi dimaksudkan sebagai proses pembuatan lubang bulat dengan menggunakan mata bor (twist drill) (Widarto, 2008).            Sedangkan menurut Rasum (2006), proses bor (boring) adalah proses meluaskan/memperbesar lubang yang bisa dilakukan dengan batang bor (boring bar) yang tidak hanya dilakukan pada mesin gurdi atau drilling, tetapi bisa dengan mesin bubut, mesin frais, atau mesin bor.


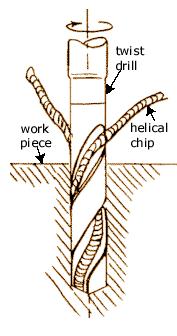
Proses gurdi adalah proses pembuatan lubang dengan menggunakan pisau potong yang berbentuk silinder dan mempunyai alur  berupa helix. Hasil pemotongan (chip/beram) akan keluar melalui alur yang ada pada mata bor seperti gambar di atas. Proses bor yang menancap langsung ke dalam material menyebabkan mata bor menjadi panas dan terjadi slip, untuk mencegahnya benda kerja bisa banjiri dengan cairan pendingin (coolant).
Pada mesin ini, pisau terpasang pada arbor dan diputar oleh spindle. Benda kerja terpasang pada meja dengan bantuan catok atau ragum (vice) atau alat bantu lainnya. Meja bergerak vertikal (naik-turun), horizontal (maju-mundur dan kekiri-kekanan). Dengan gerakan ini maka dapat menghasilkan benda-benda seperti pembuatan:
a.       Ulir
b.      Alur
c.       Lobang Tembus
d.      Lobang Bertingkat
e.       Chamfer

Karakter dari proses drilling dibanding proses pemotongan metal lainnya adalah :
  • Hasil potong akan keluar melalui lubang yang dihasilkan melalui proses pengeboran itu sendiri.
  • Chip yang besar dan panjang dapat mengakibatkan kesulitan pengeluarannya.
  • Drill bisa digunakan untuk proses pembuatan lubang yang dalam.
  • Untuk benda kerja besar dan lubang yang dalam, dibutuhkan cairan pendingin untuk dialirkan ke ujung mata bor. 
  • Proses drilling ini bisa dilakukan oleh operator yang belum berpengalaman.
Beberapa jenis mesin gurdi
a.       Press Drill  : Mesin drill portable yang sederhana dimana benda kerja cukup dicekam menggunakan klem-C.


b.      Drill Mill  : Drill mill merupakan alat drill portable yang ringkas dan bisa diposisikan di atas meja namun sudah memiliki kemampuan yang lebih kompleks dan sudah bisa melakukan proses milling sederhana seperti untuk pembuatan slot, ulir dan lainnya.

c.       Boring : Merupakan alat yang digunakan untuk membuat lubang yang berukuran sangat besar yang sudah tidak bisa lagi menggunakan mata bor.

d.      Horizontal drilling machine : Proses pembuatan lubang dengan menggunakan 2 mata bor yang berada di bagian kiri dan kanan mesin, benda kerja dicekam di bagian tengah mesin.


Struktur Mata Bor
            Mata bor mempunyai 2 bentuk tangkai untuk pencekaman, pertama tirus untuk pencekaman dengan arbor dan lurus untuk pencekaman menggunakan collet atau chuck.


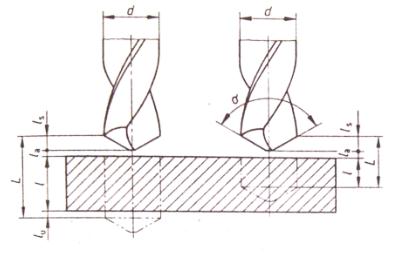
Menentukan waktu proses


th         = Waktu proses                                   L          = Langkah proses
d          = Diameter mata bor                           f           = Feed (pemakanan)
l           = kedalaman lubang                            i           = Jumlah lubang
la         = jarak awalan                                     Vc       = Kecepatan potong
lu         = jarak akhiran                                   n          = Jumlah putaran (rpm)
ls          = tinggi drill tip                                  α          = Sudut drill tip

Langkah proses (L) :
1.      Lubang tembus           : L = l + ls + la + lu
2.      Lubang tk tembus       : L = l + ls + la


Waktu Proses (th) =   (L . i)  / (n.f)


Waktu Proses (th) =   (L . i)  / (n.f)

Menentukan Tinggi drill tip (ls) :
Sudut dril tip (α)
80°
118°
130°
140°
Tinggi drill tip (ls)
0,6 x d
0,3 x d
0,23 x d
0,18 x d


 Tugas : 

Pelat besi S45C setebal 1inchi akan diproses pada mesin bor yang telah diseting dengan kecepatan  450rpm dengan jarak awalan dan akhiran pengeboran adalah 1mm. Pada pelat tersebut akan dibuat 15 lubang tembus berdiameter 12mm dengan menggunakan mata bor bersudut  130°.
Hitunglah berapa lama waktu yang dibutuhkan untuk melakukan proses di atas.
Jika rate pengerjaan pengeboran adalah Rp.15.000 / jam, hitunglah berapa biaya yang harus dibayarkankan? Feed rate lihat tabel di atas gunakan yang medium untuk material S45C.

Tugas ditulis tangan dan dikumpulkan pada tanggal 27 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.


Tuesday, March 8, 2016

Tugas-1 Mesin perkakas SMT VI

Materi mesin perkakas bisa dilihat pada link di bawah ini :

https://www.scribd.com/doc/302389953/Materi-Bahan-Ajar-Mesin-Perkakas-1-4


Tugas 1 :

1. Kapan pembuatan mesin perkakas modern pertama kali dimulai saipa pembuatanya dan apa tujuan pembuatannya.
2. Sistem manufaktur berbasis produksi massal dimulai pada tahun 1788 di Amerika Serikat, siapa penemunya dan untuk tujuan apa sistem ini dikembangkan pada saat itu.
3. Jelaskan proses-proses umum yang biasa dilakukan oleh mesin perkakas.


Tugas ditulis tangan dan dikumpulkan pada tanggal 29 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Vernier Caliper - Metrologi Smt.VI


Bismillahirrahmanirrahim.

Berikut adalah link tentang pengukuran menggunakan Jangka sorong (vernier caliper) :

https://www.youtube.com/watch?v=1WqWel4ENWg&index=1&list=PL8qyoRIwoKojAE8OI3Z-ppXHBCYpTKA6r

Silahkan simak video pada link di atas dan jawab pertanyaan pada tugas di awah.

Tugas :
1. Untuk jenis pengukuran apa saja Vernier Caliper ini dapat kita gunakan.
2. Pada vernier caliper terdapat 3 komponen utama untuk dapat melakukan jenis pengukuran yang disebut pada tugas no.1 di atas, sebutkan dan bagaimana car penggunaannya.
3. Jelaskan cara mengukur dan membaca hasil pengukuran diameter luar dengan menggunakan vernier caliper.


Tugas ditulis tangan dan dikumpulkan pada tanggal 29 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Saturday, March 5, 2016

Pemberian ukuran - Gambar mesin Smt II & IV

Pelajarilah tentang aturan-aturan pemberian ukuran pada gambar kerja pada link di bawah ini :
https://www.scribd.com/doc/302387372/Ukuran-Pada-Gambar-Kerja


Tugas :

Buatlah gambar kerja proyeksi eropa dari gambar di bawah ini lengkap dengan ukuran sesuai materi yang anda pelajari dari link di atas.


Kerjakan tugas pada kertas A4 lengkap dengan etiket gambar dan dikumpulkan pada tanggal 29 Maret 2016.
Silahkan gunakan watu 2 minggu (2 kali pertemuan) untuk mendiskusikan dan menyelesaikan tugas ini.
Pelajaran berikutnya akan dilanjutkan pada tanggal 19 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Pendahuluan Proses Permesinan - Smt IV

Bismillahirrahmanirrahim.

Proses pemesinan merupakan proses pembentukan benda kerja yang dilakukan dengan cara memotong bagian benda kerja yang tidak digunakan dengan menggunakan pahat (cutting tool), sehingga terbentuk permukaan benda kerja menjadi komponen yang dikehendaki. Pahat yang digunakan dipasang pada satu jenis mesin perkakas dengan gerakan relatif tertentu (berputar atau bergeser) disesuaikan dengan bentuk benda kerja yang akan dibuat. Pahat yang digunakan dapat diklasifikasikan sebagai pahat bermata potong tunggal (single point cutting tool) dan pahat bermata potong jamak (multiple point cutting tool) . Pahat dapat melakukan gerak potong (cutting) dan gerak makan (feeding).
Proses pemesinan dengan menggunakan prinsip pemotongan logam dibagi dalam tiga kelompok dasar, yaitu : proses pemotongan dengan mesin pres, proses pemotongan konvensional dengan mesin perkakas, dan proses pemotongan non konvensional .
Proses pemotongan konvensional dengan mesin perkakas meliputi proses bubut (turning), proses frais (milling), sekrap (shaping). Proses pemotongan logam ini biasanya dinamakan proses pemesinan, yang dilakukan dengan cara membuang bagian benda kerja yang tidak digunakan menjadi beram (chips) sehingga terbentuk benda kerja.Proses pemesinan adalah proses yang paling banyak dilakukan untuk menghasilkan suatu produk jadi yang berbahan baku logam. Diperkirakan sekitar 60% sampai 80% dari seluruh proses pembuatan suatu mesin yang komplit dilakukan dengan proses pemesinan.
Proses pemesinan dapat diklasifikasikan dalam dua klasifikasi besar yaitu proses pemesinan untuk membentuk benda kerja silindris atau konis dengan benda kerja/pahat berputar, dan proses pemesinan untuk membentuk 4 benda kerja permukaan datar tanpa memutar benda kerja.
a.       Klasifikasi yang pertama meliputi proses bubut dan variasi proses yang dilakukan dengan menggunakan mesin bubut, mesin gurdi (drilling), mesin frais (milling), mesin gerinda (grinding).

b.       Klasifikasi kedua meliputi proses sekrap (shaping, planing), proses slot (sloting), proses menggergaji (sawing), dan proses pemotongan roda gigi (gear cutting). 


Tidak ada tugas untuk sesi ini. Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Monday, May 25, 2015

Drill-2, Proses permesinan UMSB

Drilling: Introduction

Drilling merupakan salah satu proses permesinan yang paling umum. 75% dari proses pemotongan material adalah berupa proses pengeboran.
Pengeboran merupakan suatu proses pembuatan lobang yg dengan bentuk silinder bulat yang biasanya dilakukan dengan menggunakan twist drill, jenis mata bor yang sangt umum kita temukan di kehidupan sehari-hari. 


Hasil pemotongan (chip/beram) akan keluar melalui alur yang ada pada mata bor seperti gambar di atas. Proses bor yang menancap langsung ke dalam material menyebabkan mata bor menjadi panas dan terjadi slip, untuk mencegahnya benda kerja bisa banjiri dengan cairan pendingin (coolant)
Drilling Characteristics
Karakter dari proses drilling dibanding proses pemotongan metal lainnya adalah :
  • Hasil potong akan keluar melalui lubang yang dihasilkan melalui proses pengeboran itu sendiri.
  • Chip yang besar dan panjang dapat mengakibatkan kesulitan pengeluarannya.
  • Drill bisa digunakan untuk proses pembuatan lubang yang dalam.
  • Untuk benda kerja besar dan lubang yang dalam, dibutuhkan cairan pendingin untuk dialirkan ke ujung mata bor. 
  • Proses drilling ini bisa dilakukan oleh operator yang belum berpengalaman.

Drill Press
Mesin drill pres merupakan proses drill manual dilakukan dengan alat yang cukup sederhana seperti gambar dibawah. Dibanding dengan mesin-mesin pemotongan lainnya, press drill merupakan alat yang sangat sederhana namun sudah mampu memenuhi kebutuhan dasar dari sebuah bengkel mekanik.


Bagian bergerak dari drill press adalah pergerakan vertikal dari mata bor, karena memang inilah gerakan yang diperlukan untuk prosuksi.
1.         The capstan wheel (A) untuk pergerakan vertikal naik-turun mata bor (gerakan pemakanan / feed).
2.         Stopper untuk pergerakan vertikal (gerakan pemakanan / feed) (B)
3.         Pengunci gerakan vertikal untuk pergerakan yang lebih presisi (D)
4.         Tanda ukur untuk menentukan posisi / kedalaman saat melakukan proses drill (C)
5.         Vertical guide post (b) merupakan pilar tempat menempelnya meja (table) dan kepala (head) dimana dua komponen ini bisa berputar dan bergerak vertikal.
6.         Landasan (base) dari drill press ini biasanya diletakkan di atas meja atau rangka tanpa harus diikat dengan baut karena gaya yang dihasilkan mesin drill press yang dihasilkan dri sebuah motor listrik (I) relatif kecil. Landasan juga bisa digunakan untuk mencekan benda kerja yang lebih besar.

Drill Press Work Area

Benda kerja di cekam dengan menggunakan clamp-C, walaupun daya kerja motor relatif kecil namun tetap berbahaya jika hanya ditahan dengan tangan. Biasanya bagian bawah benda kerja di ganjal terlebih dahulu dengan kayu jika akan membuat lobang tembus agar tidak merusak meja. Untuk pencekaman mata bor biasanya digunakan chuck tiga rahang.


 Tuliskan nama anda di kolom komentar sebagai absensi dari e-learning.
Minggu 31 Mei 2015, adalah jadwal tatap muka.

Tugas : 
Buat paper/makalah tetntan mata bor. Jelaskan nama,tipe, bentuk (gambar), fungsi dan materialnya. 
Dikumpulkan saat tatap muka tanggal 31 Mei 2015 (pukul 9.00 WIB).
Tugas dibuat dengan format presentasi menggunakan microsoft power point.

*Jangann hanya terpaku pada matabor konvensional yang banyak digunakan di bengkel manufaktur, tapi carilah jenis mata bor dengan teknologi baru yang digunakan oleh perusahaan-perusahaan besar.


Selamat mengerjakan,

Rudi k Arief
Dosen pengampu mata kuliah Poses Permesinan
Tek.Mesin - UMSB

Sunday, May 17, 2015

Drilling-1 / Proses permesinan UMSB


Pengertian Mesin  Drilling
           Drilling adalah proses pemesinan yang paling sederhana diantara proses pemesinan yang lain. Biasanya di bengkel atau workshop proses ini dinamakan proses bor, walaupun istilah ini sebenarnya kurang tepat. Proses gurdi dimaksudkan sebagai proses pembuatan lubang bulat dengan menggunakan mata bor (twist drill) (Widarto, 2008).
Sedangkan menurut Rasum (2006), proses bor (boring) adalah proses meluaskan/memperbesar lubang yang bisa dilakukan dengan batang bor (boring bar) yang tidak hanya dilakukan pada mesin gurdi atau drilling, tetapi bisa dengan mesin bubut, mesin frais, atau mesin bor. Pada mesin ini, pisau terpasang pada arbor dan diputar oleh spindle. Benda kerja terpasang pada meja dengan bantuan catok atau ragum (vice) atau alat bantu lainnya. Meja bergerak vertikal (naik-turun), horizontal (maju-mundur dan kekiri-kekanan). Dengan gerakan ini maka dapat menghasilkan benda-benda seperti pembuatan:
1.    Bidang rata
2.    Alur
3.    Lobang Tembus
4.    Lobang Bertingkat
5.    Chamfer

Alat Bantu Mesin  Drilling
Mesin perkakas sebagai kelengkapan pada mesin  drilling di antaranya ragum, klem set, landasan (blok paralel), pencekam mata bor, sarung pengurang, pasak pembuka, boring head,  dan mata bor (Asyari, 2008). Berikut ini penjelasan alat bantu pada mesin drilling dan milling:
a.    Ragum
Ragum untuk Mesin Gurdi digunakan untuk mencekam benda kerja pada saat akan di bor.
b.    Klem set
Klem set digunakan untuk mencekam benda kerja yang tidak mungkin dicekam dengan ragum.
c.    Landasan (blok paralel)
Digunakan sebagai landasan pada pengeboran lubang tembus, untuk mencegah ragum atau meja mesin turut terbor.
d.    Pencekam mata bor
Digunakan untuk mencekam mata bor yang berbentuk silindris. Pencekam mata bor ada dua macam, yaitu pencekam dua rahang dan pencekam tiga rahang.
e.    Sarung bor (drill socket, drill sleeve)
Sarung bor digunakan untuk mencekam mata bor yang bertangkai konis.
f.      Pasak pembuka
Digunakan untuk melepas sarung pengurang dari spindel bor atau melepas mata bor dari sarung pengurang.
g.    Boring head
Digunakan untuk memperbesar lubang baik yang tembus maupun yang tidak tembus.
h.    Mata bor
Mata bor merupakan alat potong pada Mesin Gurdi, yang terdiri dari bor spiral, mata bor pemotong lurus, mata bor untuk lubang yang dalam (deep hole drill), mata bor skop (spade drill), dan mata bor stelite.

Macam-Macam Mata Bor Drilling
Ada beberapa jenis mata bor untuk jenis pekerjaan yang berbeda. Bahan benda kerja dapat juga mempengaruhi jenis dari mata bor yang digunakan. Bentuk beberapa mata bor khusus untuk pengerjaan tertentu (Widarto, 2008). Penggunaan dari masing-masing mata bor tersebut adalah:
1. Mata bor helix besar (high helix drills): mata bor ini memiliki sudut helix yang besar, sehingga meningkatkan efisiensi pemotongan, tetapi batangnya lemah. Mata bor ini digunakan untuk memotong logam lunak atau bahan yang memiliki kekuatan rendah.
2. Mata bor helix kecil (low helix drills): mata bor dengan sudut helix lebih kecil dari ukuran normal berguna untuk mencegah pahat bor terangkat ke atas atau terpegang benda kerja ketika membuat lubang pada material kuningan dan material yang sejenis.
3.  Mata bor kerja berat (heavy-duty drills): mata bor yang digunakan untuk menahan tegangan yang tinggi dengan cara menebalkan bagian web.
4. Mata bor tangan kiri (left hand drills): mata bor standar dapat dibuat juga untuk mata bor kiri. Digunakan pada pembuatan lubang jamak yang mana bagian kepala Mesin Bor didesain dengan sederhana yang memungkinkan berputar berlawanan arah.
5. Mata bor dengan sisi sayat lurus (straight flute drills): bentuk ekstrim dari mata bor helix kecil, digunakan untuk membuat lubang pada kuningan dan plat.
6. Mata bor poros engkol (crankshaft drills): mata bor yang didesain khusus untuk mengerjakan poros engkol, sangat menguntungkan untuk membuat lubang dalam pada material yang ulet. Memiliki web yang tebal dan sudut helix yang kadang-kadang lebih besar dari ukuran normal. Mata bor ini adalah mata bor khusus yang banyak digunakan secara luas dan menjadi mata bor standar.
7. Mata bor panjang (extension drills): mata bor ini memiliki batang/shank yang panjang yang telah ditemper, digunakan untuk membuat lubang pada permukaan yang secara normal tidak akan dapat dijangkau.
8. Mata bor ekstra panjang (extra-length drills): mata bor dengan badan pahat yang panjang, untuk membuat lubang yang dalam.
9. Mata bor bertingkat (step drills): satu atau dua buah diamater mata bor dibuat pada satu batang untuk membuat lubang dengan diameter bertingkat.
10. Mata bor ganda (subland drills): fungsinya sama dengan mata bor bertingkat.  Mata bor ini terlihat seperti dua buah mata bor pada satu batang.
11. Mata bor (solid carbide): untuk membuat lubang kecil pada material paduan ringan, dan material bukan logam, bentuknya bisa sama dengan mata bor standar. Proses pembuatan lubang dengan mata bor ini tidak boleh ada beban kejut, karena bahan carbide mudah pecah.
12.  Mata bor dengan sisipan karbida (carbide tipped drills): sisipan karbida digunakan untuk mencegah terjadinya keausan karena kecepatan potong yang tinggi. Sudut helix yang lebih kecil dan web yang tipis diterapkan untuk meningkatkan kekakuan mata bor ini, yang menjaga keawetan karbida. Mata bor ini digunakan untuk material yang keras, atau material non logam yang abrasif.
13. Mata bor dengan lubang minyak (oil hole drills): lubang kecil di dalam bilah pahat bor dapat digunakan untuk mengalirkan minyak pelumas/pendingin bertekanan ke ujung mata bor. Mata bor ini digunakan untuk membuat lubang dalam pada material yang liat.
14. Mata bor rata (flat drills): batang lurus dan rata dapat digerinda ujungnya membentuk ujung mata bor. Hal tersebut akan memberikan ruang yang besar bagi beram tanpa bagian helix. Mata bor ini digunakan untuk membuat lubang pada jalan kereta api.
15. Mata bor dengan tiga atau empat sisi potong: mata bor ini digunakan untuk memperbesar lubang yang telah dibuat sebelumnya (denganmmata bor atau di-punch). Mata bor ini digunakan karena memiliki produktivitas, akurasi, dan kualitas permukaan yang lebih bagus dari pada mata bor standar pada pengerjaan yang sama.
16. Bor senter (center drill): merupakan kombinasi mata bor dan countersink yang sangat baik digunakan untuk membuat lubang senter.

Sumber : http://firdaus-zr06.blogspot.com/2012/04/mesin-milling-dan-drillng.html

Silahkan isi kolom comment di bawah sebagai absensi.