Sunday, March 13, 2016

GURDI (DRILLING) Proses Permesinan Smt-IV

BAB II
GURDI (DRILLING)

Gurdi atau drilling adalah proses pemesinan yang paling sederhana diantara proses pemesinan yang lain namun 75% dari proses pemotongan material menggunakan proses ini.
Biasanya di bengkel atau workshop proses ini dinamakan proses bor, walaupun istilah ini sebenarnya kurang tepat. Proses gurdi dimaksudkan sebagai proses pembuatan lubang bulat dengan menggunakan mata bor (twist drill) (Widarto, 2008).            Sedangkan menurut Rasum (2006), proses bor (boring) adalah proses meluaskan/memperbesar lubang yang bisa dilakukan dengan batang bor (boring bar) yang tidak hanya dilakukan pada mesin gurdi atau drilling, tetapi bisa dengan mesin bubut, mesin frais, atau mesin bor.


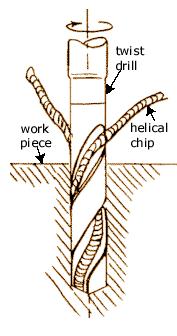
Proses gurdi adalah proses pembuatan lubang dengan menggunakan pisau potong yang berbentuk silinder dan mempunyai alur  berupa helix. Hasil pemotongan (chip/beram) akan keluar melalui alur yang ada pada mata bor seperti gambar di atas. Proses bor yang menancap langsung ke dalam material menyebabkan mata bor menjadi panas dan terjadi slip, untuk mencegahnya benda kerja bisa banjiri dengan cairan pendingin (coolant).
Pada mesin ini, pisau terpasang pada arbor dan diputar oleh spindle. Benda kerja terpasang pada meja dengan bantuan catok atau ragum (vice) atau alat bantu lainnya. Meja bergerak vertikal (naik-turun), horizontal (maju-mundur dan kekiri-kekanan). Dengan gerakan ini maka dapat menghasilkan benda-benda seperti pembuatan:
a.       Ulir
b.      Alur
c.       Lobang Tembus
d.      Lobang Bertingkat
e.       Chamfer

Karakter dari proses drilling dibanding proses pemotongan metal lainnya adalah :
  • Hasil potong akan keluar melalui lubang yang dihasilkan melalui proses pengeboran itu sendiri.
  • Chip yang besar dan panjang dapat mengakibatkan kesulitan pengeluarannya.
  • Drill bisa digunakan untuk proses pembuatan lubang yang dalam.
  • Untuk benda kerja besar dan lubang yang dalam, dibutuhkan cairan pendingin untuk dialirkan ke ujung mata bor. 
  • Proses drilling ini bisa dilakukan oleh operator yang belum berpengalaman.
Beberapa jenis mesin gurdi
a.       Press Drill  : Mesin drill portable yang sederhana dimana benda kerja cukup dicekam menggunakan klem-C.


b.      Drill Mill  : Drill mill merupakan alat drill portable yang ringkas dan bisa diposisikan di atas meja namun sudah memiliki kemampuan yang lebih kompleks dan sudah bisa melakukan proses milling sederhana seperti untuk pembuatan slot, ulir dan lainnya.

c.       Boring : Merupakan alat yang digunakan untuk membuat lubang yang berukuran sangat besar yang sudah tidak bisa lagi menggunakan mata bor.

d.      Horizontal drilling machine : Proses pembuatan lubang dengan menggunakan 2 mata bor yang berada di bagian kiri dan kanan mesin, benda kerja dicekam di bagian tengah mesin.


Struktur Mata Bor
            Mata bor mempunyai 2 bentuk tangkai untuk pencekaman, pertama tirus untuk pencekaman dengan arbor dan lurus untuk pencekaman menggunakan collet atau chuck.


Menentukan waktu proses
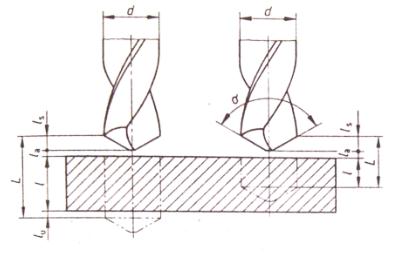


th         = Waktu proses                                   L          = Langkah proses
d          = Diameter mata bor                           f           = Feed (pemakanan)
l           = kedalaman lubang                            i           = Jumlah lubang
la         = jarak awalan                                     Vc       = Kecepatan potong
lu         = jarak akhiran                                   n          = Jumlah putaran (rpm)
ls          = tinggi drill tip                                  α          = Sudut drill tip

Langkah proses (L) :
1.      Lubang tembus           : L = l + ls + la + lu
2.      Lubang tk tembus       : L = l + ls + la


Waktu Proses (th) =   (L . i)  / (n.f)


Waktu Proses (th) =   (L . i)  / (n.f)

Menentukan Tinggi drill tip (ls) :
Sudut dril tip (α)
80°
118°
130°
140°
Tinggi drill tip (ls)
0,6 x d
0,3 x d
0,23 x d
0,18 x d


 Tugas : 

Pelat besi S45C setebal 1inchi akan diproses pada mesin bor yang telah diseting dengan kecepatan  450rpm dengan jarak awalan dan akhiran pengeboran adalah 1mm. Pada pelat tersebut akan dibuat 15 lubang tembus berdiameter 12mm dengan menggunakan mata bor bersudut  130°.
Hitunglah berapa lama waktu yang dibutuhkan untuk melakukan proses di atas.
Jika rate pengerjaan pengeboran adalah Rp.15.000 / jam, hitunglah berapa biaya yang harus dibayarkankan? Feed rate lihat tabel di atas gunakan yang medium untuk material S45C.

Tugas ditulis tangan dan dikumpulkan pada tanggal 27 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.


Tuesday, March 8, 2016

Tugas-1 Mesin perkakas SMT VI

Materi mesin perkakas bisa dilihat pada link di bawah ini :

https://www.scribd.com/doc/302389953/Materi-Bahan-Ajar-Mesin-Perkakas-1-4


Tugas 1 :

1. Kapan pembuatan mesin perkakas modern pertama kali dimulai saipa pembuatanya dan apa tujuan pembuatannya.
2. Sistem manufaktur berbasis produksi massal dimulai pada tahun 1788 di Amerika Serikat, siapa penemunya dan untuk tujuan apa sistem ini dikembangkan pada saat itu.
3. Jelaskan proses-proses umum yang biasa dilakukan oleh mesin perkakas.


Tugas ditulis tangan dan dikumpulkan pada tanggal 29 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Vernier Caliper - Metrologi Smt.VI


Bismillahirrahmanirrahim.

Berikut adalah link tentang pengukuran menggunakan Jangka sorong (vernier caliper) :

https://www.youtube.com/watch?v=1WqWel4ENWg&index=1&list=PL8qyoRIwoKojAE8OI3Z-ppXHBCYpTKA6r

Silahkan simak video pada link di atas dan jawab pertanyaan pada tugas di awah.

Tugas :
1. Untuk jenis pengukuran apa saja Vernier Caliper ini dapat kita gunakan.
2. Pada vernier caliper terdapat 3 komponen utama untuk dapat melakukan jenis pengukuran yang disebut pada tugas no.1 di atas, sebutkan dan bagaimana car penggunaannya.
3. Jelaskan cara mengukur dan membaca hasil pengukuran diameter luar dengan menggunakan vernier caliper.


Tugas ditulis tangan dan dikumpulkan pada tanggal 29 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Saturday, March 5, 2016

Pemberian ukuran - Gambar mesin Smt II & IV

Pelajarilah tentang aturan-aturan pemberian ukuran pada gambar kerja pada link di bawah ini :
https://www.scribd.com/doc/302387372/Ukuran-Pada-Gambar-Kerja


Tugas :

Buatlah gambar kerja proyeksi eropa dari gambar di bawah ini lengkap dengan ukuran sesuai materi yang anda pelajari dari link di atas.


Kerjakan tugas pada kertas A4 lengkap dengan etiket gambar dan dikumpulkan pada tanggal 29 Maret 2016.
Silahkan gunakan watu 2 minggu (2 kali pertemuan) untuk mendiskusikan dan menyelesaikan tugas ini.
Pelajaran berikutnya akan dilanjutkan pada tanggal 19 Maret 2016.
Untuk yang tidak menggumpulkan tepat waktu nilai dianggap 0 (nol).
Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Pendahuluan Proses Permesinan - Smt IV

Bismillahirrahmanirrahim.

Proses pemesinan merupakan proses pembentukan benda kerja yang dilakukan dengan cara memotong bagian benda kerja yang tidak digunakan dengan menggunakan pahat (cutting tool), sehingga terbentuk permukaan benda kerja menjadi komponen yang dikehendaki. Pahat yang digunakan dipasang pada satu jenis mesin perkakas dengan gerakan relatif tertentu (berputar atau bergeser) disesuaikan dengan bentuk benda kerja yang akan dibuat. Pahat yang digunakan dapat diklasifikasikan sebagai pahat bermata potong tunggal (single point cutting tool) dan pahat bermata potong jamak (multiple point cutting tool) . Pahat dapat melakukan gerak potong (cutting) dan gerak makan (feeding).
Proses pemesinan dengan menggunakan prinsip pemotongan logam dibagi dalam tiga kelompok dasar, yaitu : proses pemotongan dengan mesin pres, proses pemotongan konvensional dengan mesin perkakas, dan proses pemotongan non konvensional .
Proses pemotongan konvensional dengan mesin perkakas meliputi proses bubut (turning), proses frais (milling), sekrap (shaping). Proses pemotongan logam ini biasanya dinamakan proses pemesinan, yang dilakukan dengan cara membuang bagian benda kerja yang tidak digunakan menjadi beram (chips) sehingga terbentuk benda kerja.Proses pemesinan adalah proses yang paling banyak dilakukan untuk menghasilkan suatu produk jadi yang berbahan baku logam. Diperkirakan sekitar 60% sampai 80% dari seluruh proses pembuatan suatu mesin yang komplit dilakukan dengan proses pemesinan.
Proses pemesinan dapat diklasifikasikan dalam dua klasifikasi besar yaitu proses pemesinan untuk membentuk benda kerja silindris atau konis dengan benda kerja/pahat berputar, dan proses pemesinan untuk membentuk 4 benda kerja permukaan datar tanpa memutar benda kerja.
a.       Klasifikasi yang pertama meliputi proses bubut dan variasi proses yang dilakukan dengan menggunakan mesin bubut, mesin gurdi (drilling), mesin frais (milling), mesin gerinda (grinding).

b.       Klasifikasi kedua meliputi proses sekrap (shaping, planing), proses slot (sloting), proses menggergaji (sawing), dan proses pemotongan roda gigi (gear cutting). 


Tidak ada tugas untuk sesi ini. Tulis nama di kolom comment di bawah artikel ini untuk digunakan sebagai pengganti absensi.

Selamat menuntut ilmu,

Rudi K Arief, ST. MT.

Monday, May 25, 2015

Drill-2, Proses permesinan UMSB

Drilling: Introduction

Drilling merupakan salah satu proses permesinan yang paling umum. 75% dari proses pemotongan material adalah berupa proses pengeboran.
Pengeboran merupakan suatu proses pembuatan lobang yg dengan bentuk silinder bulat yang biasanya dilakukan dengan menggunakan twist drill, jenis mata bor yang sangt umum kita temukan di kehidupan sehari-hari. 


Hasil pemotongan (chip/beram) akan keluar melalui alur yang ada pada mata bor seperti gambar di atas. Proses bor yang menancap langsung ke dalam material menyebabkan mata bor menjadi panas dan terjadi slip, untuk mencegahnya benda kerja bisa banjiri dengan cairan pendingin (coolant)
Drilling Characteristics
Karakter dari proses drilling dibanding proses pemotongan metal lainnya adalah :
  • Hasil potong akan keluar melalui lubang yang dihasilkan melalui proses pengeboran itu sendiri.
  • Chip yang besar dan panjang dapat mengakibatkan kesulitan pengeluarannya.
  • Drill bisa digunakan untuk proses pembuatan lubang yang dalam.
  • Untuk benda kerja besar dan lubang yang dalam, dibutuhkan cairan pendingin untuk dialirkan ke ujung mata bor. 
  • Proses drilling ini bisa dilakukan oleh operator yang belum berpengalaman.

Drill Press
Mesin drill pres merupakan proses drill manual dilakukan dengan alat yang cukup sederhana seperti gambar dibawah. Dibanding dengan mesin-mesin pemotongan lainnya, press drill merupakan alat yang sangat sederhana namun sudah mampu memenuhi kebutuhan dasar dari sebuah bengkel mekanik.


Bagian bergerak dari drill press adalah pergerakan vertikal dari mata bor, karena memang inilah gerakan yang diperlukan untuk prosuksi.
1.         The capstan wheel (A) untuk pergerakan vertikal naik-turun mata bor (gerakan pemakanan / feed).
2.         Stopper untuk pergerakan vertikal (gerakan pemakanan / feed) (B)
3.         Pengunci gerakan vertikal untuk pergerakan yang lebih presisi (D)
4.         Tanda ukur untuk menentukan posisi / kedalaman saat melakukan proses drill (C)
5.         Vertical guide post (b) merupakan pilar tempat menempelnya meja (table) dan kepala (head) dimana dua komponen ini bisa berputar dan bergerak vertikal.
6.         Landasan (base) dari drill press ini biasanya diletakkan di atas meja atau rangka tanpa harus diikat dengan baut karena gaya yang dihasilkan mesin drill press yang dihasilkan dri sebuah motor listrik (I) relatif kecil. Landasan juga bisa digunakan untuk mencekan benda kerja yang lebih besar.

Drill Press Work Area

Benda kerja di cekam dengan menggunakan clamp-C, walaupun daya kerja motor relatif kecil namun tetap berbahaya jika hanya ditahan dengan tangan. Biasanya bagian bawah benda kerja di ganjal terlebih dahulu dengan kayu jika akan membuat lobang tembus agar tidak merusak meja. Untuk pencekaman mata bor biasanya digunakan chuck tiga rahang.


 Tuliskan nama anda di kolom komentar sebagai absensi dari e-learning.
Minggu 31 Mei 2015, adalah jadwal tatap muka.

Tugas : 
Buat paper/makalah tetntan mata bor. Jelaskan nama,tipe, bentuk (gambar), fungsi dan materialnya. 
Dikumpulkan saat tatap muka tanggal 31 Mei 2015 (pukul 9.00 WIB).
Tugas dibuat dengan format presentasi menggunakan microsoft power point.

*Jangann hanya terpaku pada matabor konvensional yang banyak digunakan di bengkel manufaktur, tapi carilah jenis mata bor dengan teknologi baru yang digunakan oleh perusahaan-perusahaan besar.


Selamat mengerjakan,

Rudi k Arief
Dosen pengampu mata kuliah Poses Permesinan
Tek.Mesin - UMSB